CONTENT DETAIL
2450MHz工业微波炉高压变压器常见故障及更换维护要点
2450MHz工业微波炉高压变压器:故障背后的“隐形杀手”
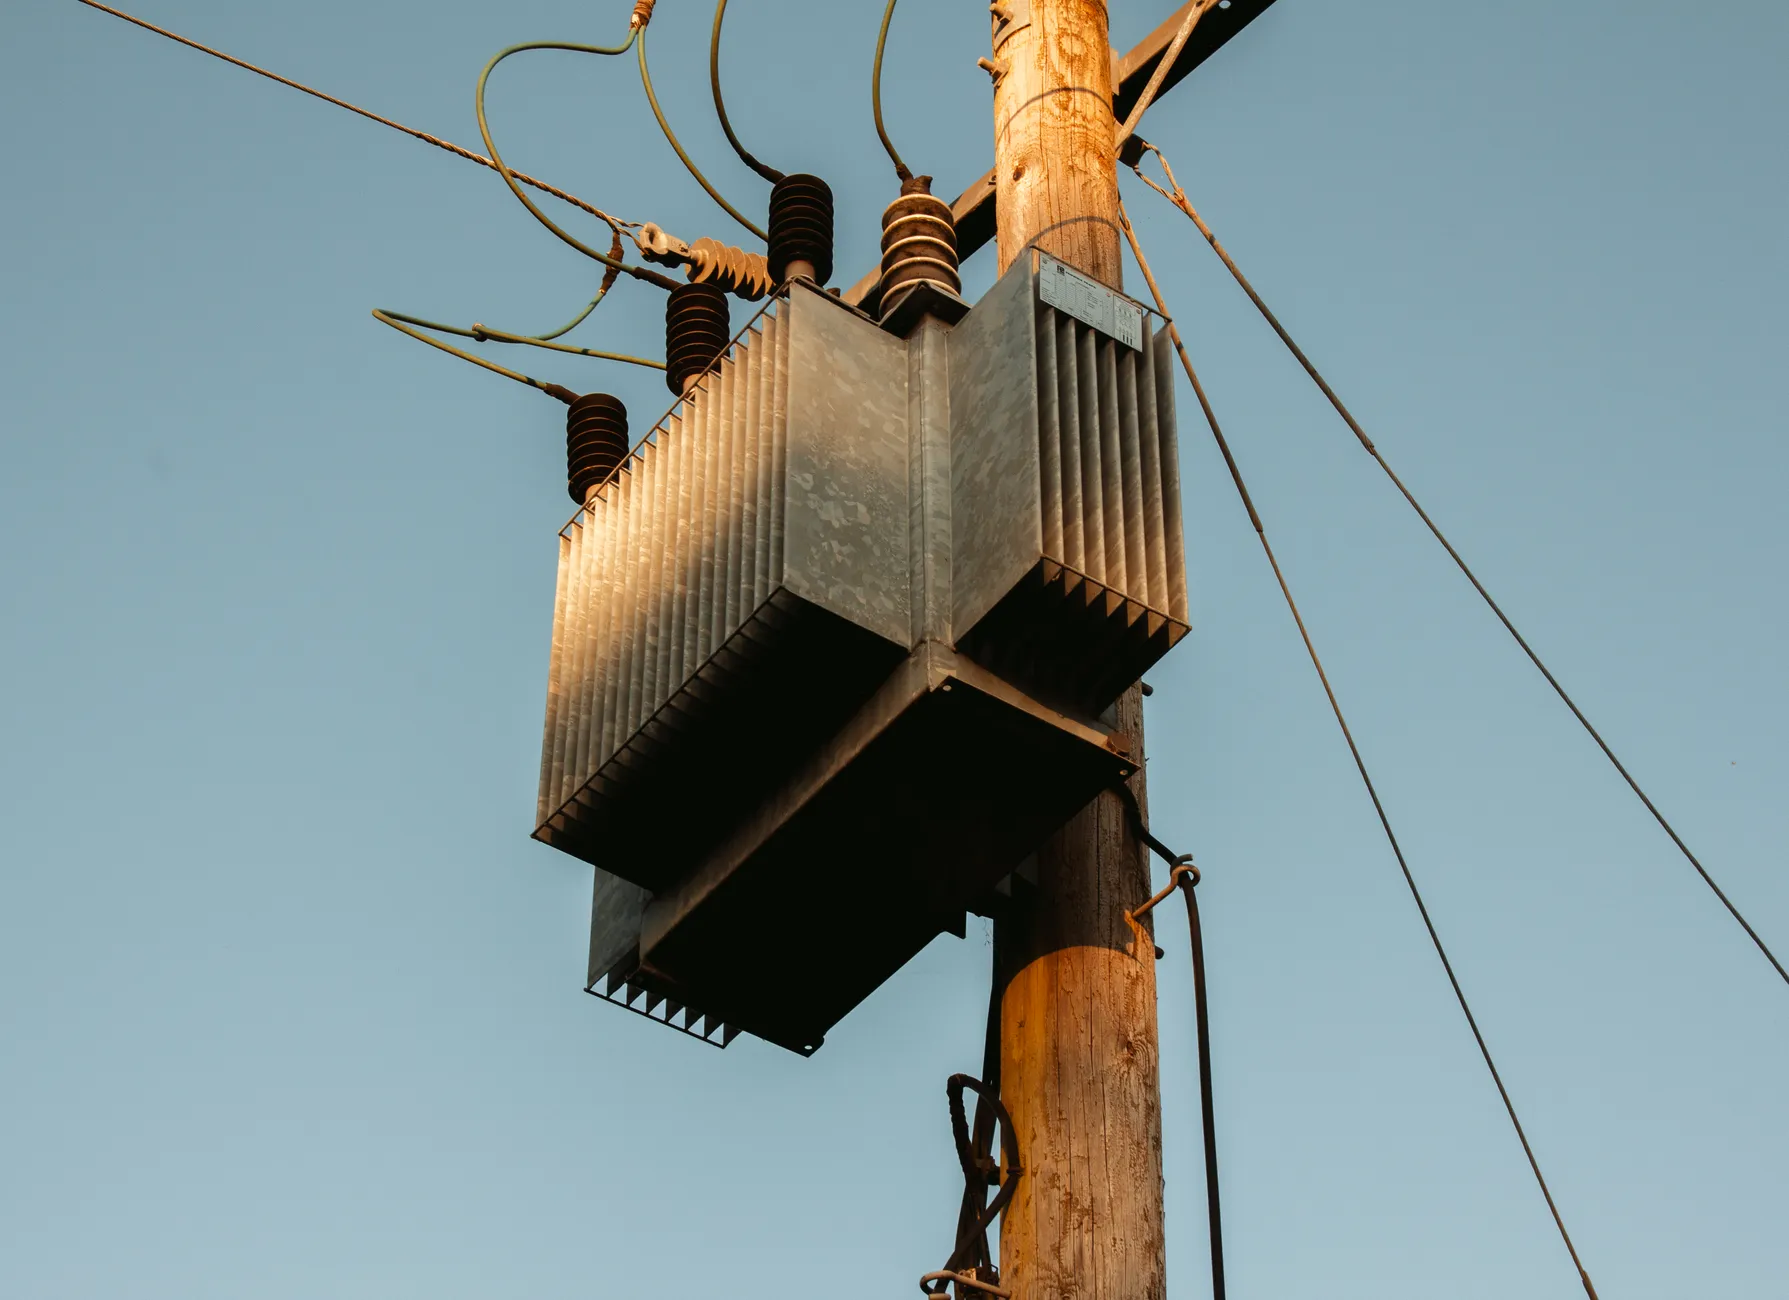
工业微波炉的2450MHz磁控管需要约4kV灯丝电压和12kV以上阳极高压才能稳定振荡,而这一切都由高压变压器、高压电容器和高压硅堆协同完成。在东莞齐协微波设备多年的售后记录中,高压变压器故障占整个电气系统失效比例的**60%以上**,且多数并非变压器本身质量问题,而是外围器件老化引发的“次生灾害”。
三大典型故障模式与判定技巧
第一,绕组匝间短路。这是最危险的故障——变压器空载电流异常升高,伴随“嗡嗡”声加剧,15分钟内外壳温度可突破105℃。用钳形表测量初级电流,若超过8A(正常空载约3-4A),基本可判定短路。此时**风冷磁控管**会因灯丝电压不稳而加速阴极老化,表现为微波输出功率衰减,加热时间延长30%以上。
第二,高压硅堆击穿导致变压器过载。硅堆反向耐压不足时,交流高压半波整流变成全波导通,变压器次级将承受反向冲击。常见现象是高压保险丝频繁熔断,且熔断点发黑。用万用表二极管档测量硅堆正反向阻值,若均导通或均截止,立即更换。这里必须强调,更换硅堆时要同步检查微波炉高压电容器的放电电阻是否开路——否则残余电荷会再次击穿新硅堆。
- 第三,绝缘油渗漏(油浸式)或环氧树脂开裂(干式)。油浸式变压器底部出现油渍,说明密封老化,绝缘强度下降。干式变压器则观察表面是否有细密裂纹,尤其在高压端子根部。两者都会引发拉弧放电,产生臭氧味。
更换维护中的“三个不能省”
很多客户为了省事,只换变压器不查磁控管。实际上,磁控管内部真空度下降后,阳极电流会从正常的300mA漂移到500mA以上,直接拉低变压器寿命。正确做法是:换变压器时,用绝缘电阻表测量磁控管灯丝对地绝缘,应大于100MΩ;同时检查水冷磁控管的水路流量是否达到6L/min,低于此值会导致磁钢退磁,变压器负载加重。
另一个常被忽略的是输送系统。对于连续式工业微波炉,特氟龙输送带若跑偏摩擦箱体,会产生金属碎屑。这些导电微粒落在高压变压器表面,在潮湿环境下会形成爬电通道。我们遇到过一条案例:某食品厂连续三个月更换变压器,最后发现是输送带边缘磨损掉落的不锈钢丝卡在变压器高压端与地之间。
真实案例:某化工企业的“烧机”困局
去年东莞某新材料公司报修,其2450MHz工业微波炉每运转40小时就烧毁一台变压器。现场排查发现,他们的微波炉高压电容器容值已从标准的1.0μF漂移到0.82μF,导致谐振电压升高。更棘手的是,操作工为了省电,擅自关掉了磁控管的冷却风机——风冷磁控管阳极温度飙升至250℃(正常应低于200℃),热电子发射加剧,阳极电流畸变反过来冲击变压器。更换电容、恢复强制风冷并加装温度继电器后,设备连续运行600小时无故障。
维护周期与备件策略
建议每500小时检查一次变压器紧固螺丝是否松动(振动会导致铁芯噪声增大);每2000小时用兆欧表测量初级对地绝缘,低于50MΩ必须处理。备件方面,高压变压器、高压硅堆和高压电容建议按1:2:2比例储备——变压器失效往往伴随硅堆或电容的隐性损坏。对于采用微波技术深度应用的加热干燥产线,更应建立“变压器+磁控管”成组更换制度,避免新旧器件参数不匹配。
在东莞齐协的维修指南中,我们始终强调:高压变压器不是孤立元件,它是整个微波发生链路的“心脏”。只有将磁控管状态、电容容量、硅堆反向特性以及输送系统清洁度纳入同一维护视图,才能真正降低故障率。记住,一台合格的工业微波炉变压器,在规范维护下寿命应超过8000小时——如果达不到,问题多半不在变压器本身。